Конструкции рабочих лопаток осевых компрессоров ГТД
Рабочие лопатки являются наиболее нагруженными элементами проточной части осевого компрессора газотурбинного двигателя (ГТД). Конструкция лопаток, способы их фиксации на роторе и методы виброзащиты оказывают решающее влияние на надежность, газодинамическую устойчивость (ГДУ), массу и коэффициент полезного действия (КПД) двигателя.
Способы замкового закрепления рабочих лопаток. Рабочие лопатки закрепляют на роторе с помощью специальных замков (как показано на рис. 2.4.16).
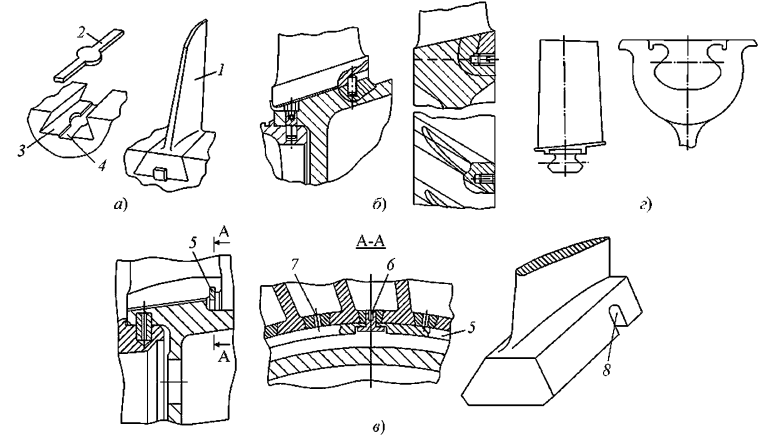
Рис. 2.4.16. Замковые закрепления рабочих лопаток ротора: а–в — типа «ласточкин хвост»; а — фиксация от смещения в осевом направлении пластинчатыми фиксаторами; б — фиксация штифтами; в — фиксация разжимным кольцом; г — в кольцевом пазу; 1 — рабочая лопатка; 2 — пластинчатый фиксатор; 3 — паз диска; 4 — выфрезеровка для фиксатора в теле диска; 5 — кольцо; 6 — стопор; 7 — отверстие для ввода цилиндрических стержней для сжатия кольца при демонтаже лопаток; 8 — паз
Замки типа «ласточкин хвост». Замок типа «ласточкин хвост» может быть расположен так, что его ось находится в плоскости, параллельной оси вращения (см. рис. 2.4.16, а). В этом случае центробежная нагрузка от лопаток не создает сил вдоль оси замка, а осевая фиксация лопаток рассчитывается только на силу, создаваемую потоком воздуха. При этом могут быть использованы:
- пластинчатые фиксаторы 2 (см. рис. 2.4.16, а);
- осевые фиксаторы штифтового типа (см. рис. 2.4.16, б);
- разжимное кольцо 5 (см. рис. 2.4.16, в).
В случае установки замка с наклоном и большой нагрузки для восприятия осевой силы могут применяться специальные уступы в замковых пазах, а также другие конструктивные решения.
Закрепление в кольцевом пазу. Закрепление лопаток в кольцевом пазу часто применяется в компрессорах высокого давления (КВД) с относительно короткими лопатками (см. рис. 2.4.16, г).
Кольцевой паз 8 на диске имеет прорезь 7, через которую все лопатки заводятся в него при сборке и размещаются по всей окружности, стыкуясь полками друг с другом. После установки всех лопаток их сдвигают так, что паз располагается между двумя лопатками, и весь венец фиксируется от перемещения по окружности штифтом или каким-либо другим фиксатором.
Перспективные схемы крепления и интегральные конструкции. Роторы типа «блиск» (BLISK). В конструкции ротора типа «блиск» (bladed disk) лопатки и диски выполнены неразъемно, что достигается приваркой (или припайкой) лопаток к диску или изготовлением их как одно целое с диском.
Такая конструкция является наиболее легкой из рассмотренных, однако отличается:
- меньшей ремонтопригодностью;
- отсутствием демпфирования в замковом соединении, которое присуще лопаткам, выполненным отдельно от диска;
- меньшей подверженностью вибрациям при невысоком уровне возбуждения.
Шарнирное крепление. Высокой демпфирующей способностью при низких формах колебаний обладает шарнирное крепление лопатки к диску. Однако в настоящее время его применяют редко, так как оно обладает рядом недостатков:
- приводит к большей массе конструкции;
- отсутствует возможность контроля трещин многоцикловой усталости (МЦУ), износа и развития фреттинг-коррозии.
Для снижения износа поверхностей шарнира и предупреждения схватывания в соединении применяют твердые смазочные материалы (например, двухсернистый молибден — MoS₂).
Методы виброзащиты и аэродинамическая оптимизация. Лопатки с антивибрационными полками. Самым действенным способом предотвращения вибрации лопаток с большим удлинением является применение антивибрационных полок 2 (см. рис. 2.4.17).
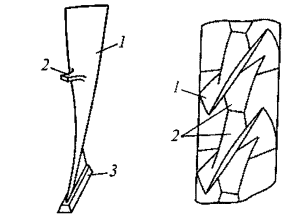
Рис. 2.4.17. Лопатки с антивибрационными полками: 1 — перо лопатки; 2 — полка; 3 — хвостовик
Известные конструкции лопаток с полками чаще всего имеют замок типа «ласточкин хвост», а полки располагаются от верхнего конца лопатки на расстоянии примерно 25...30% ее длины. Полки при сборке стыкуются между собой с натягом, образуя сплошное кольцо, не ослабляющее натяг по контактным поверхностям на всех рабочих режимах и даже в случае помпажа компрессора.
Центробежные силы в профильной части, закрученной по высоте лопатки, действуют в направлении уменьшения этой закрутки. Поэтому монтажное положение контактных поверхностей выбирают таким, чтобы центробежная сила в полете увеличивала сжатие по полкам для сохранения первоначального натяга.
Важно: Толщина полки должна быть достаточной, чтобы нормальное давление на контактных поверхностях не было слишком высоким. Однако утолщение полок нежелательно в связи с аэродинамическими потерями, которые возникают при этом в зоне высоких относительных скоростей потока воздуха. Потеря КПД ступени компрессора при наличии полок составляет 1,5...2%.
Широкохордные и пустотелые вентиляторные лопатки. Альтернативой узким лопаткам являются широкохордные лопатки без антивибрационных полок. Основная область применения широкохордных лопаток — одноступенчатые вентиляторы двухконтурных ГТД с большой степенью двухконтурности.
При более высоком КПД они обладают:
- большей газодинамической устойчивостью (ГДУ);
- меньшей повреждаемостью при попадании в двигатель посторонних предметов и птиц.
Недостаток широкохордных лопаток — их большая масса. Использование легких композиционных материалов и пустотелых вентиляторных лопаток из титана позволяет снизить массу вентилятора на 30...50%. При этом стоимость пустотелых лопаток по сравнению со сплошными возрастает примерно в 3 раза.
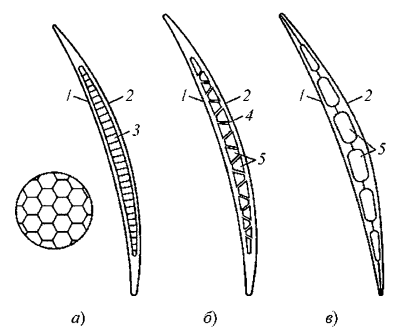
Рис. 2.4.18. Типы пустотелых рабочих лопаток: а — с сотовым заполнителем; б — с гофрированным заполнителем; в — с диффузионно-сварными ребрами; 1 — корыто; 2 — спинка; 3 — соты; 4 — гофр; 5 — полость
Пустотелая лопатка может быть собрана из двух или трех заготовок. Существует несколько поколений таких конструкций:
1. Первое поколение: Лопатка состояла из деталей спинки 2, корыта 1 и внутреннего сотового заполнителя 3 (см. рис. 2.4.18, а).
2. Второе поколение: Внутренний сотовый заполнитель заменен на третий лист, который деформируется при изготовлении лопатки таким образом, чтобы в полости образовались внутренние гофры 4 (см. рис. 2.4.18, б).
3. Третье поколение: Создание конструкции из двух предварительно изготовленных частей с ребрами, образующими после диффузионной сварки систему внутренних полостей 5 (см. рис. 2.4.18, в).
Пустотелые лопатки изготовляют из специальных заготовок, используя процессы диффузионной сварки и сверхпластического формообразования. Замок такой лопатки имеет сечение типа «ласточкин хвост», однако его расположение и паз в диске не прямолинейны, а описываются дугами концентрических окружностей. Такая конструкция прочнее и легче варианта с прямой осью замка и позволяет уменьшить втулочный диаметр D_вт.
Дата добавления: 2026-09-27; просмотров: 2;
Генерация страницы за: 0.021 сек.